Продукти
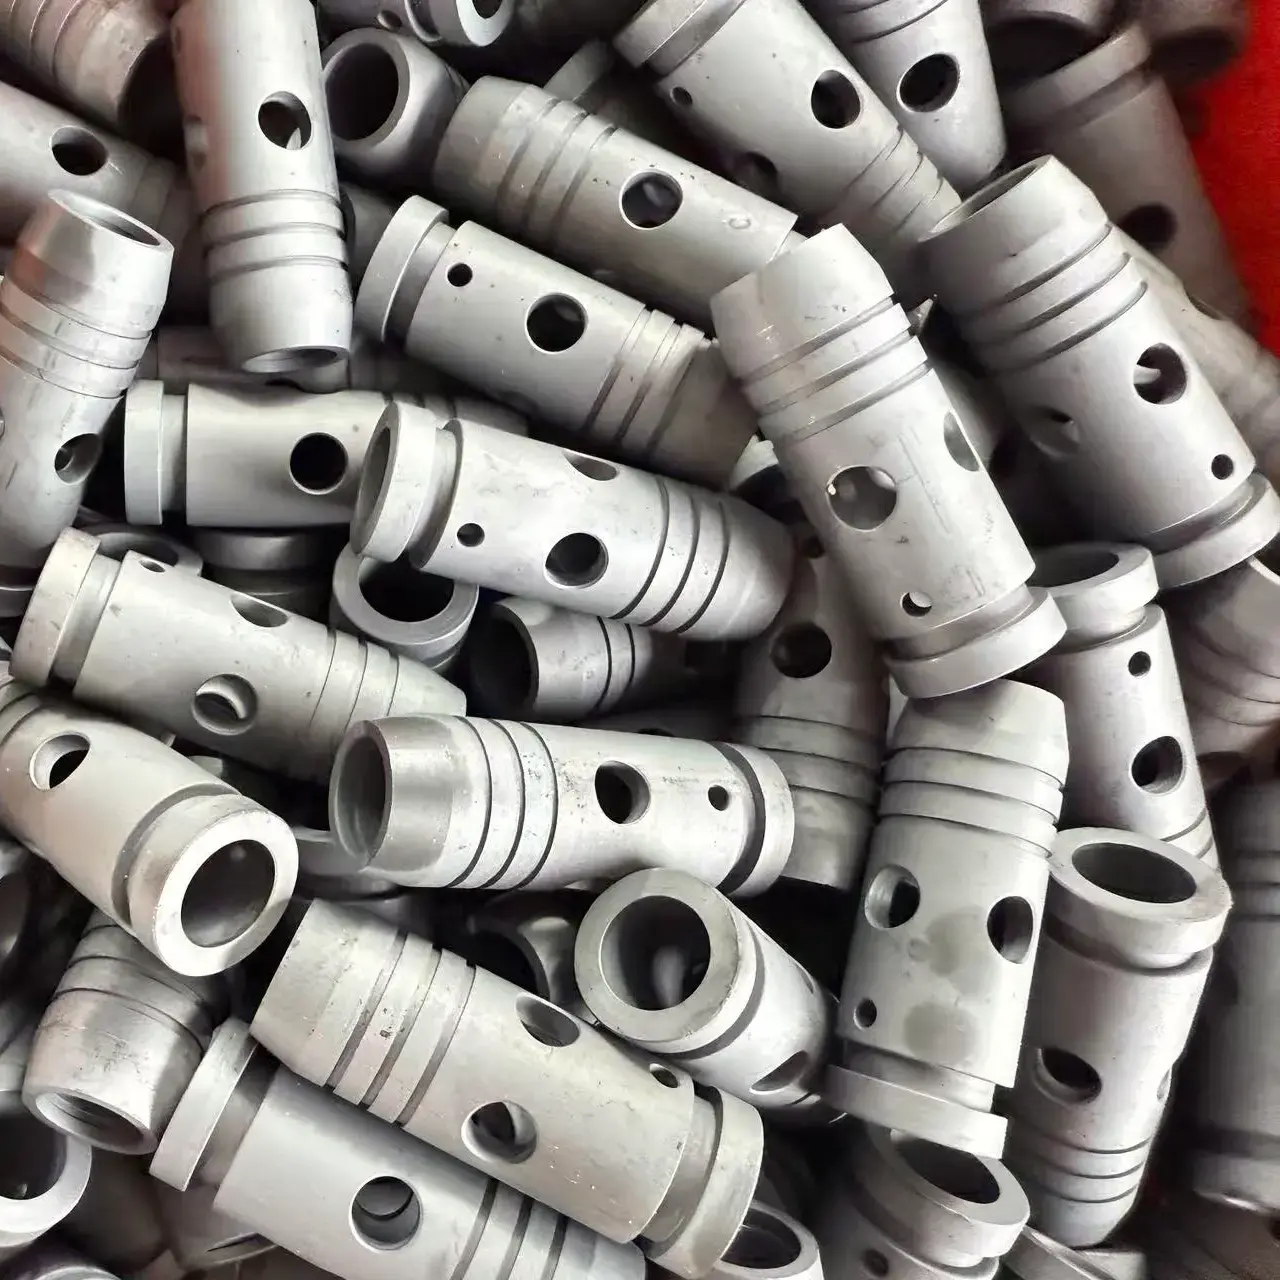
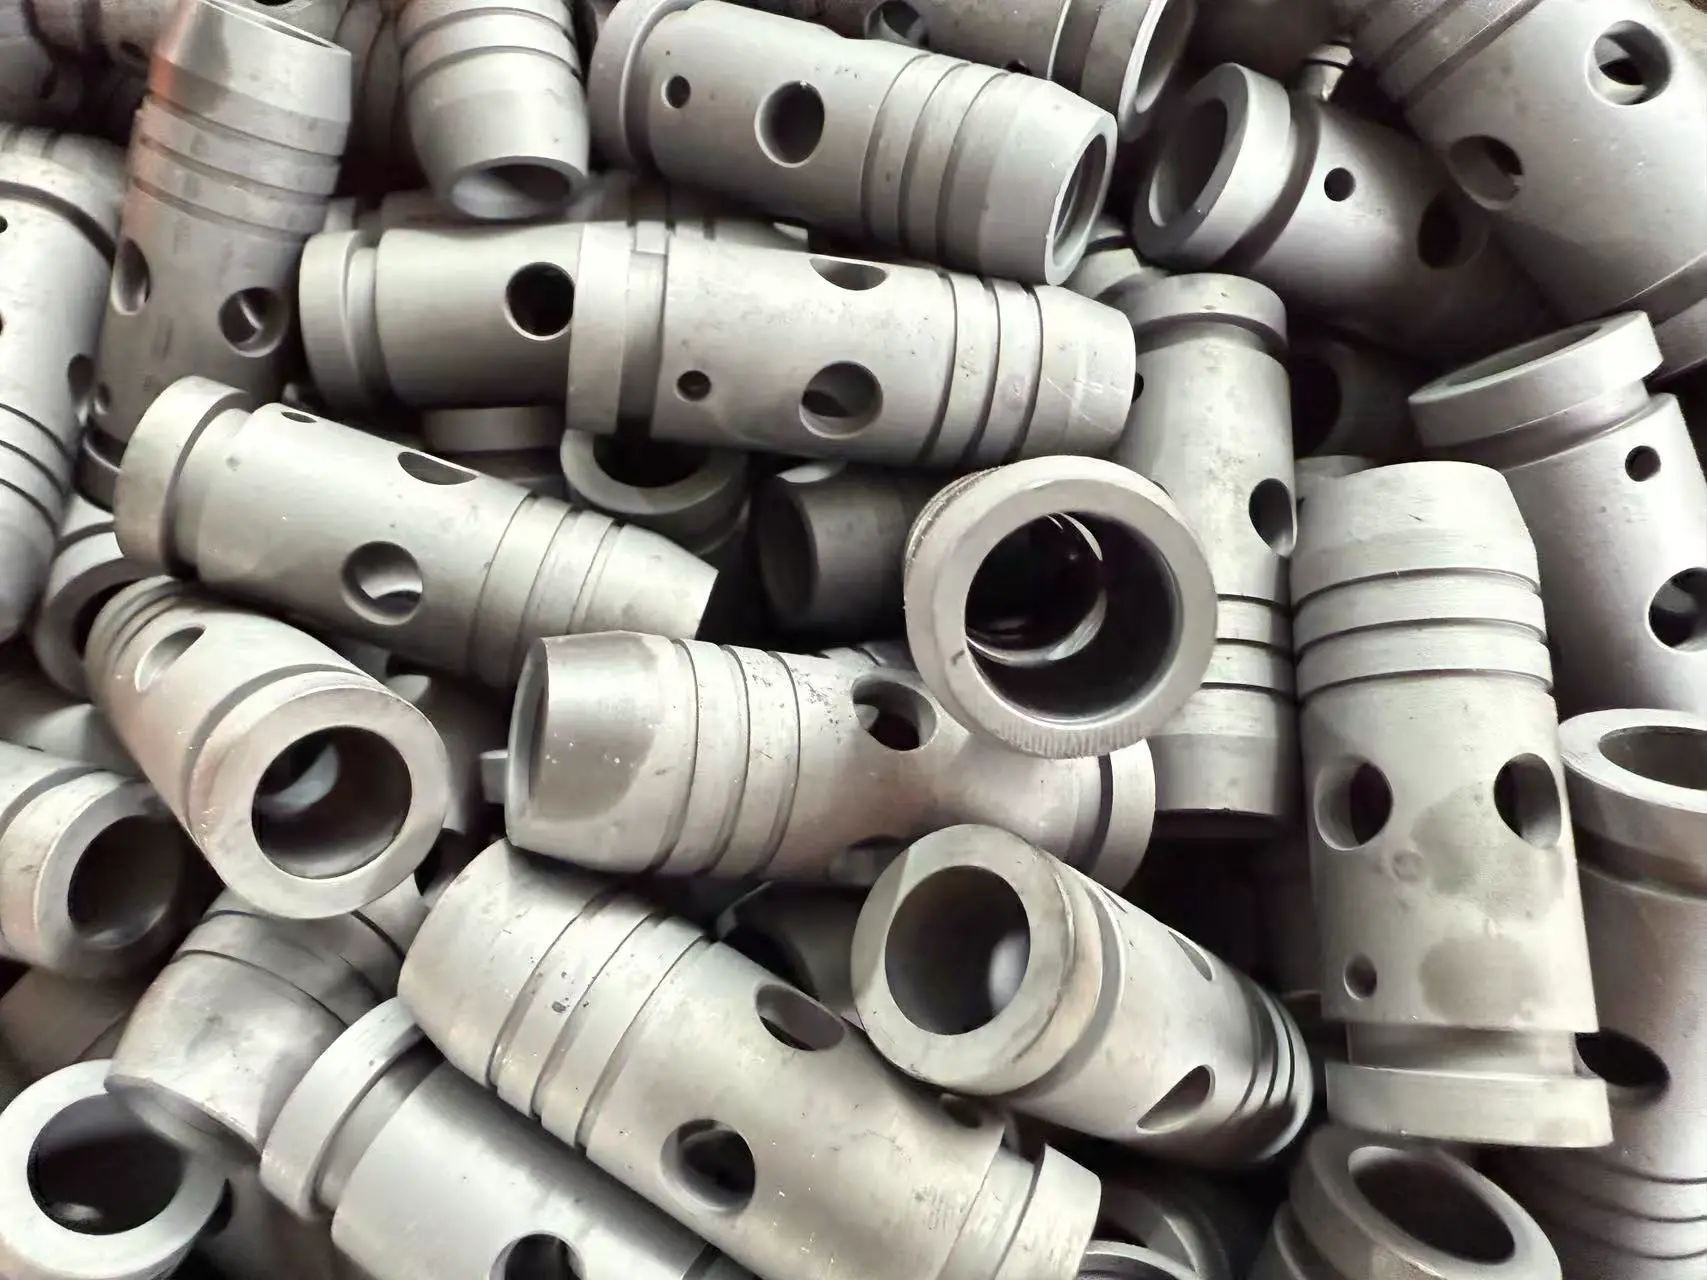
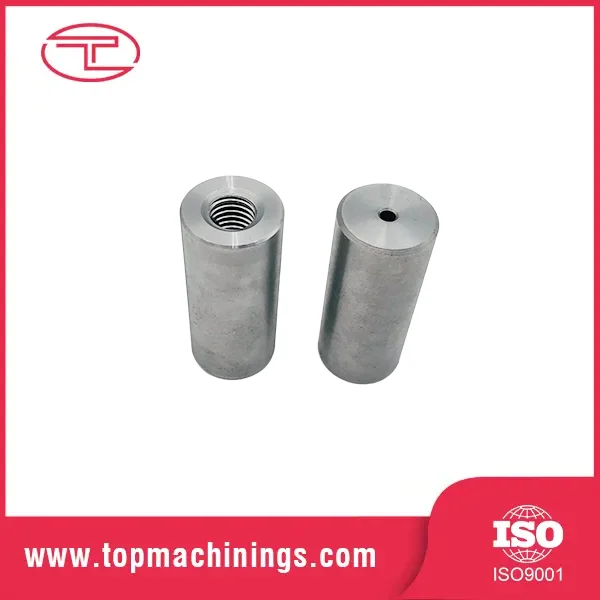
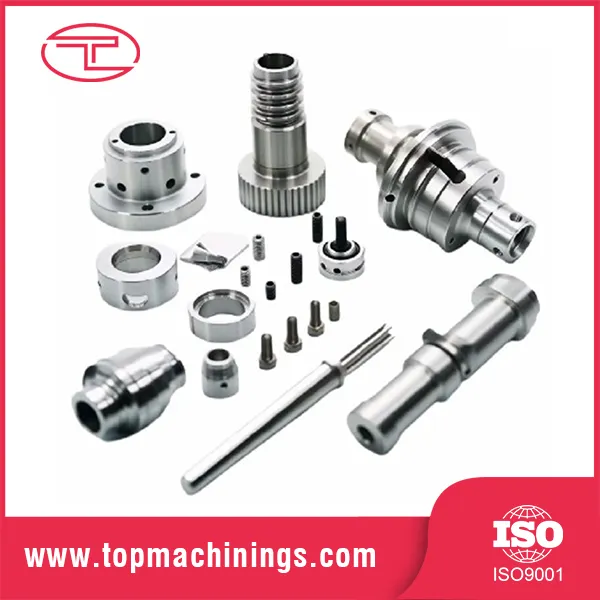
Компонент на кух цилиндър за прецизно струговане
  • Компонент на кух цилиндър за прецизно стругованеКомпонент на кух цилиндър за прецизно струговане

Компонент на кух цилиндър за прецизно струговане

Tuoyuan Metal обработва прецизно струговащия кух цилиндричен компонент в Китай на високоскоростни CNC стругове, пробивайки отвори от 5 mm до 80 mm до ±0,01 mm с дебелина на стената в рамките на 0,05 mm. Тънките стени са планирани в меки челюсти, така че частта да не изскочи назад, когато патронникът се освободи. Изпратете чертежа и ние ще потвърдим възможната дебелина на стената, съотношението на отвора и процеса, преди да предложим оферта.
    Рейтинг: 5.0
    (Брой рейтинги: 1)

    Tuoyuan Metal превръща прецизния струговащ кух цилиндричен компонент на двушпинделни стругове и машинни центри под един покрив в област Джимо, Кингдао. Пробиване, струговане и вторични операции остават на един технологичен лист, така че отворът и външният диаметър се измерват спрямо една и съща базова линия. Изпратете чертежа и офертата се връща с плана на процеса, отчет за първия артикул и цена за обемите, които очаквате да изпълните. Сертификатите за материали и OEM опаковката пътуват с всяка пратка.

    Характеристики на продукта

    Тези кухи цилиндрични части се използват във възли, където се изисква точност на отвора, дебелина на стената и подравняване между вътрешни и външни повърхности.

    1. Прецизен контрол на отвора

    Диаметърът на отвора се контролира до ±0,01 mm като стандарт, с ±0,005 mm, налични за избрани функции. Измерванията се правят през дълбочината на отвора, вместо да се проверява само входната зона, което помага да се идентифицират промените в размерите по вътрешната повърхност.

    2. Стабилна обработка на тънки стени

    Тънкостенните части се обработват с подходящи методи за затягане, за да се намали деформацията след освобождаване от патронника. Процесът използва пробити челюсти, където е необходимо, което позволява на силата на затягане да се разпредели по обиколката.

    3. Постоянна дебелина на стената

    Вариацията на стената се контролира в рамките на 0,05 mm и се проверява на множество позиции по обиколката. Този метод на проверка помага да се идентифицират нецентрирани отвори преди изпращане.


    Спецификации

    Име Компонент с кух цилиндър за прецизно завъртане
    Материал 304 / 316 / 316L неръждаема стомана, въглеродна стомана 1045, алуминий 6061 / 7075, месинг, бронз
    Външен диаметър 8 мм - 200 мм
    Диаметър на отвора 5 мм - 180 мм
    Дебелина на стената 1,0 мм - 30 мм; по-тънък на преглед
    Дължина 5 мм - 500 мм
    Толерантност на отвора ±0,01 мм стандарт; ±0,005 mm върху избрани функции
    Закръгленост 0,01 мм стандарт
    Стенен вариант в рамките на 0,05 мм
    Концентричност 0,02 мм между отвора и външния диаметър
    Повърхностно покритие Ra 0,4 - 1,6 µm върху отвори, както са обработени
    Завършване на отвора Пасивиране, хонинговане, твърд хром, анодиране, покритие


    Приложения

    Кухата структура позволява тези машинно обработени части да се използват там, където се изискват вътрешни проходи, точни повърхности и стабилни размери. Компонентът на кух цилиндър за прецизно струговане обикновено се използва в механични възли, които зависят от центровката на отвора и контролираната дебелина на стената.

    ● Хидравлични и пневматични цилиндрови втулки, маншони и салникови тела

    ● Корпуси на лагери и заготовки на втулки, където подравняването на валовете е важно

    ● Водещи тръби и втулки, използвани в автоматизацията и опаковъчното оборудване

    ● Корпуси на сензори и инструменти с прецизни вътрешни повърхности

    ● Филтърни и сепараторни тела за приложения със среден поток

    ● Износващи се маншети и дистанционни елементи, монтирани вътре в механичните конструкции

    Процес на обработка

    Производствената последователност за прецизно стругуващ кух цилиндричен компонент се фокусира върху поддържането на точността на отвора, като същевременно контролира деформацията по време на машинна обработка.

    1. Грубо струговане и подготовка

    Суровият материал се подготвя и грубата механична обработка премахва излишния материал, като същевременно оставя място за довършителни операции.

    2. Завършване на отвора

    Вътрешното пробиване се извършва според необходимия диаметър, дълбочина и толеранс. За по-дълбоки отвори параметрите на обработка се регулират според съотношението дължина към диаметър.

    3. Завършване на външния диаметър

    Външният диаметър е завършен след вътрешна обработка, за да се запази връзката между отвора и външната повърхност.

    4. Проверка преди изпращане

    Записи с размери, сертификати за материали и данни от инспекции могат да бъдат изготвени според изискванията на проекта.


    Избор на материал

    Изборът на материал зависи от работната среда, изискванията за корозия, условията на обработка и изискванията за крайно сглобяване.


    Материал Забележка за обработка Общо приложение
    304 неръждаема Работи-втвърдява се бързо; светлина минава и щедра охлаждаща течност Цилиндрични втулки, маншони на помпата
    316L неръждаема стомана Удобен за заваряване с молибден за работа с хлорид Корпуси за химическо и хранително оборудване
    1045 въглеродна стомана Закален след механична обработка, където износването има значение Хидравлични салникови тела и цилиндри
    6061 алуминий Бърз за обработка, лек, анодизиращ се Автоматични направляващи тръби и дистанционери
    Бронз / месинг Носеща повърхност с естествено смазване Заготовки за втулки и износващи се маншони


    Контрол на качеството

    Проверката се фокусира върху точността на отвора, заоблеността, концентричността и дебелината на стената. Всяко измерване е свързано с изискванията за обработка, за да се гарантира, че готовите части отговарят на спецификациите на чертежа.

    1. Измерване на отвора

    Вътрешни микрометри, въздухомери и компаратори на отворите се използват за проверка на размерите на отвора на различни дълбочини, вместо да се измерва само площта на отвора.

    2. Проверка на геометрията

    Заоблеността, праволинейността и точността на позицията се проверяват спрямо данните от измерванията на първия артикул. Концентричността на отвора и външния диаметър може да се контролира в рамките на 0,02 mm.

    3. Проверка на дебелината на стената

    Дебелината на стената се измерва в множество точки около обиколката, за да се идентифицира неравномерното разпределение на материала.

    4. Производствени записи

    Сертификатите за материали и информацията за измерванията се записват според номера на заданието за проследяване на производството.


    Защо да изберете нас

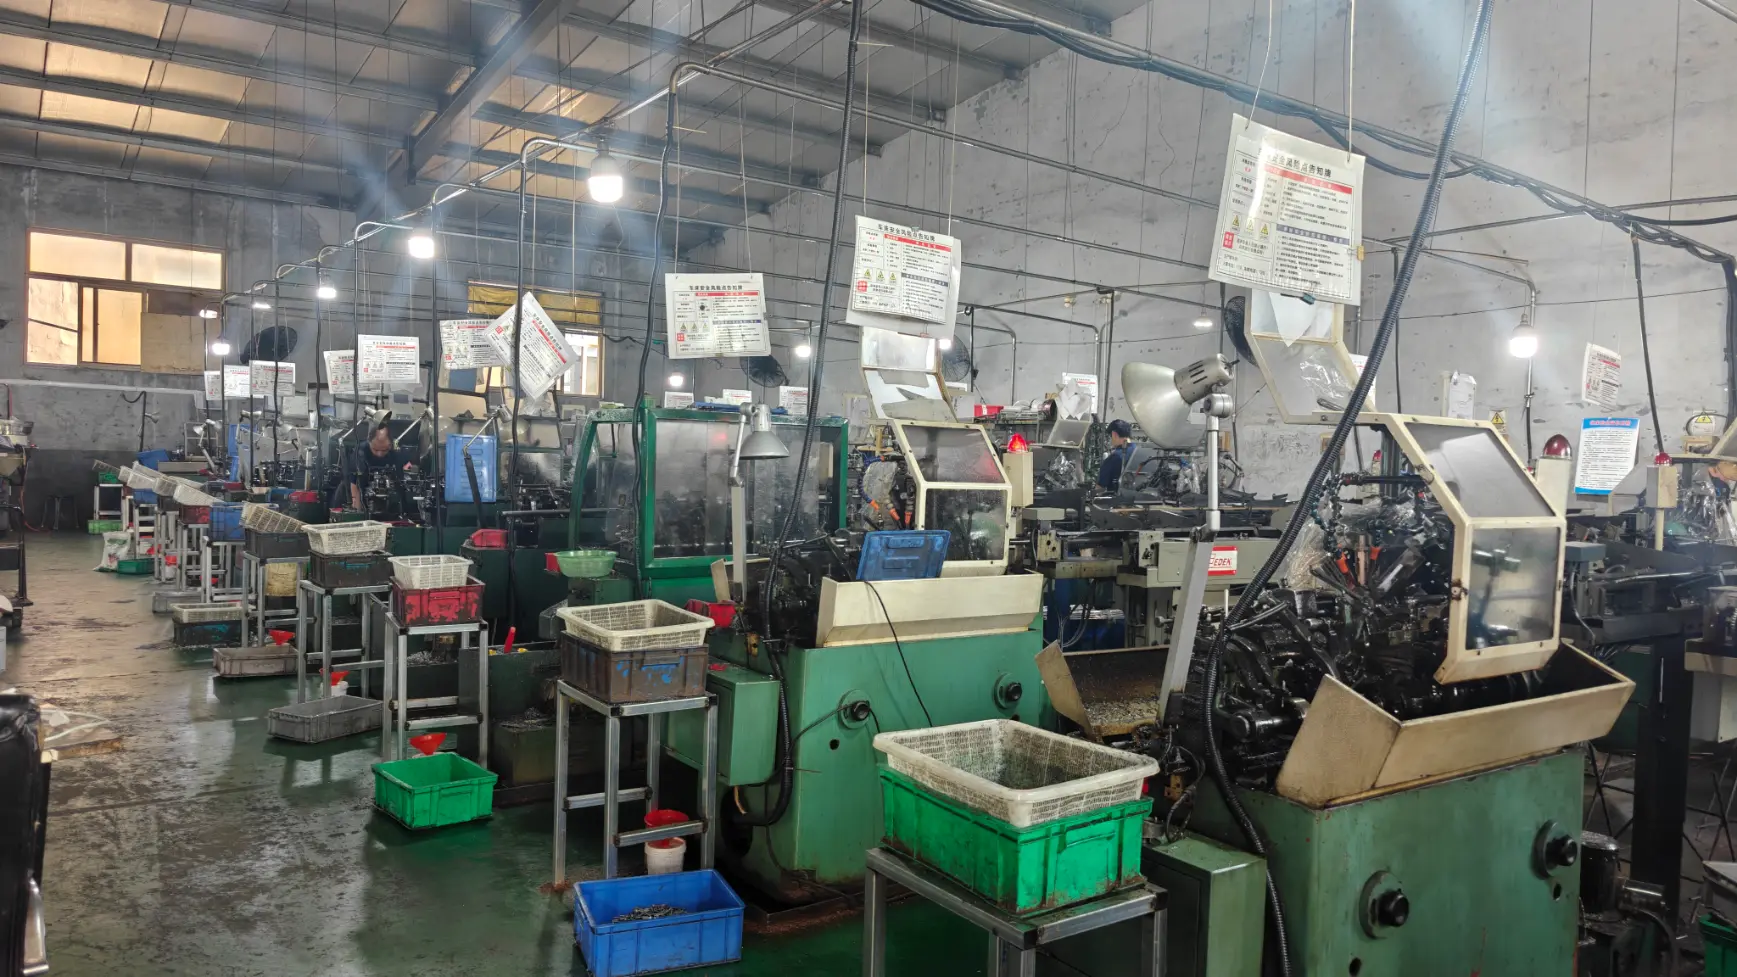
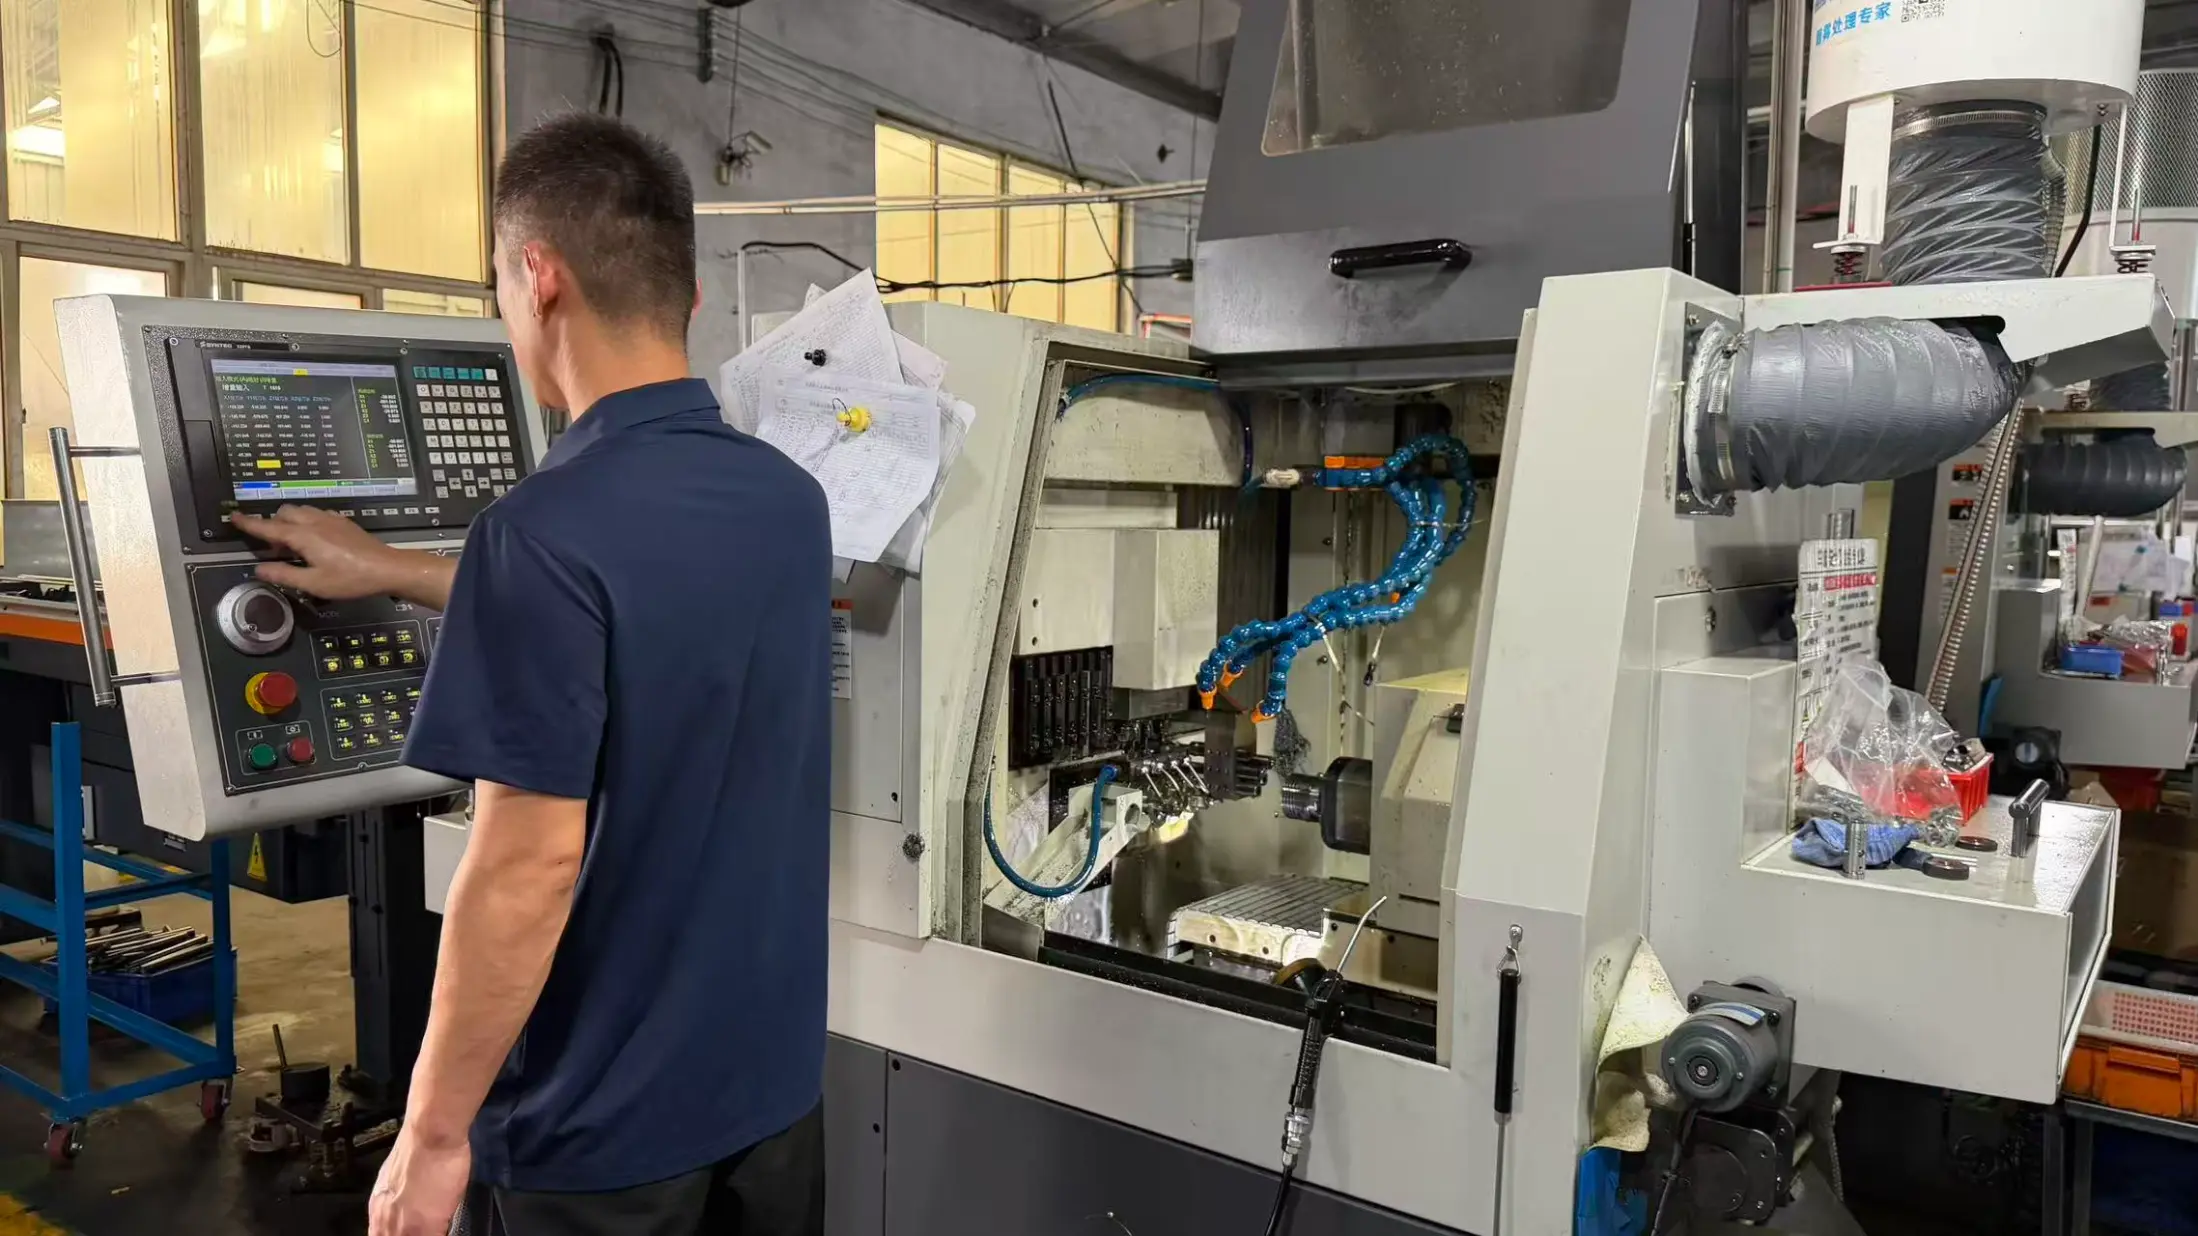
    Tuoyuan Metal обработва компонент на кух цилиндър за прецизно струговане чрез CNC операции по струговане и машинна обработка в своята работилница в област Джимо, Кингдао. Операциите по струговане, пробиване и вторични операции се управляват в рамките на една и съща производствена система, за да се намалят разликите в процеса между етапите на обработка.

    Оборудване

    Цехът включва 20 високоскоростни прецизни стругове с ЦПУ, 5 обработващи центъра, 10 двушпинделни центропробивни струга и 30 автоматични струга.

    Производствена площ

    Съоръжението обхваща 5 000 m² с възможност за вътрешна повърхностна обработка и контролиран от ERP производствен график.

    Система за качество

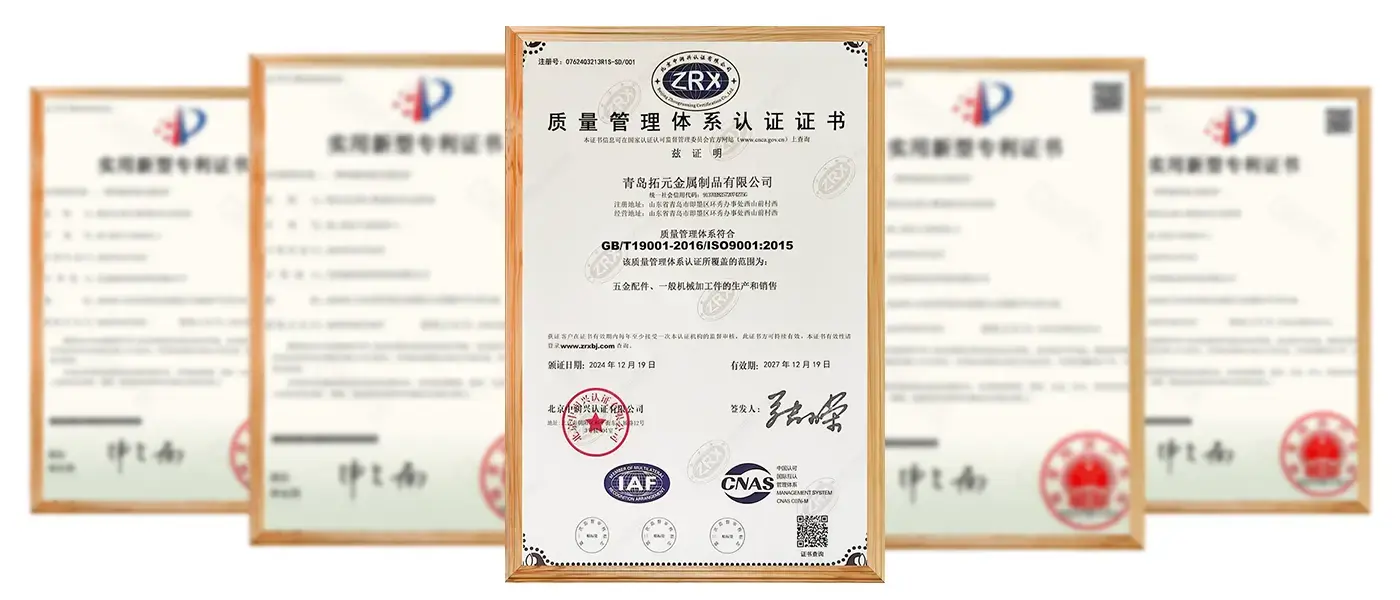
    Производството следва изискванията за управление на качеството ISO 9001, като при необходимост е налична инспекция от трета страна на SGS или TUV.

    Производствен капацитет

    Годишното производство надхвърля 100 милиона прецизни метални части, поддържайки както производството на проби, така и редовните производствени програми.


    ЧЗВ

    Q1: Колко тънка стена можете да обработите на прецизно струговащ кух цилиндър?

    О: Обработваме стени до около 1,0 mm и по-тънки при преглед, когато частта е достатъчно къса, за да остане твърда. Изпратете чертежа и ние ще потвърдим осъществимата стена с плана на процеса.


    Q2: Можете ли да държите отвора концентрично с външния диаметър?

    A: Да. Пробиване и струговане в една настройка поддържа концентричност в рамките на 0,02 мм и по-стегнато, където монтажът се нуждае от това.


    В3: Хонираш ли или шлифоваш отвори, както и ги струговаш?

    О: Ние струговаме и пробиваме у дома и организираме хонинговане или твърд хром за отвори, които се нуждаят от огледално покритие или устойчивост на износване. И двете са цитирани с частта, не са добавени след това.


    Q4: Каква информация трябва да цитирате?

    A: 2D или 3D чертеж с материал, толеранс на отвора и съотношение на дълбочината на отвора. Ако имате само проба, изпратете я и ние ще я измерим и ще ви върнем чертеж за одобрение, преди да цитирате компонента на прецизния въртящ се кух цилиндър.


    В5: Предлагат ли се процеси за довършване на повърхността?

    A: Да. Процесите на пасивиране, хонинговане, твърд хром, анодизиране и покритие могат да бъдат организирани според изискванията.


    Q6: Как се проверяват готовите части?

    О: Частите се проверяват чрез измерване на размерите, инспекция на отвора, проверка на заоблеността и производствени записи.


    Изпратете запитване
    Информация за контакт
    • Адрес

      Село Xishanqian, улица Huanxiu, област Jimo, град Кингдао, провинция Шандонг, Китай

    • електронна поща

      Lucky@topmachinings.com

    За запитвания относно прецизно струговани части, компоненти за прецизна обработка, компоненти, обработени с ЦПУ, или ценови листи, моля, оставете имейла си на нас и ние ще се свържем в рамките на 24 часа.
    Рейтинг:
    5.0
    X
    Ние използваме бисквитки, за да ви предложим по-добро сърфиране, да анализираме трафика на сайта и да персонализираме съдържанието. Използвайки този сайт, вие се съгласявате с използването на бисквитки от наша страна. Политика за поверителност
    ОтхвърлянеПриеми